Nouvelles

Processus de fabrication des boulons

2026-06-16

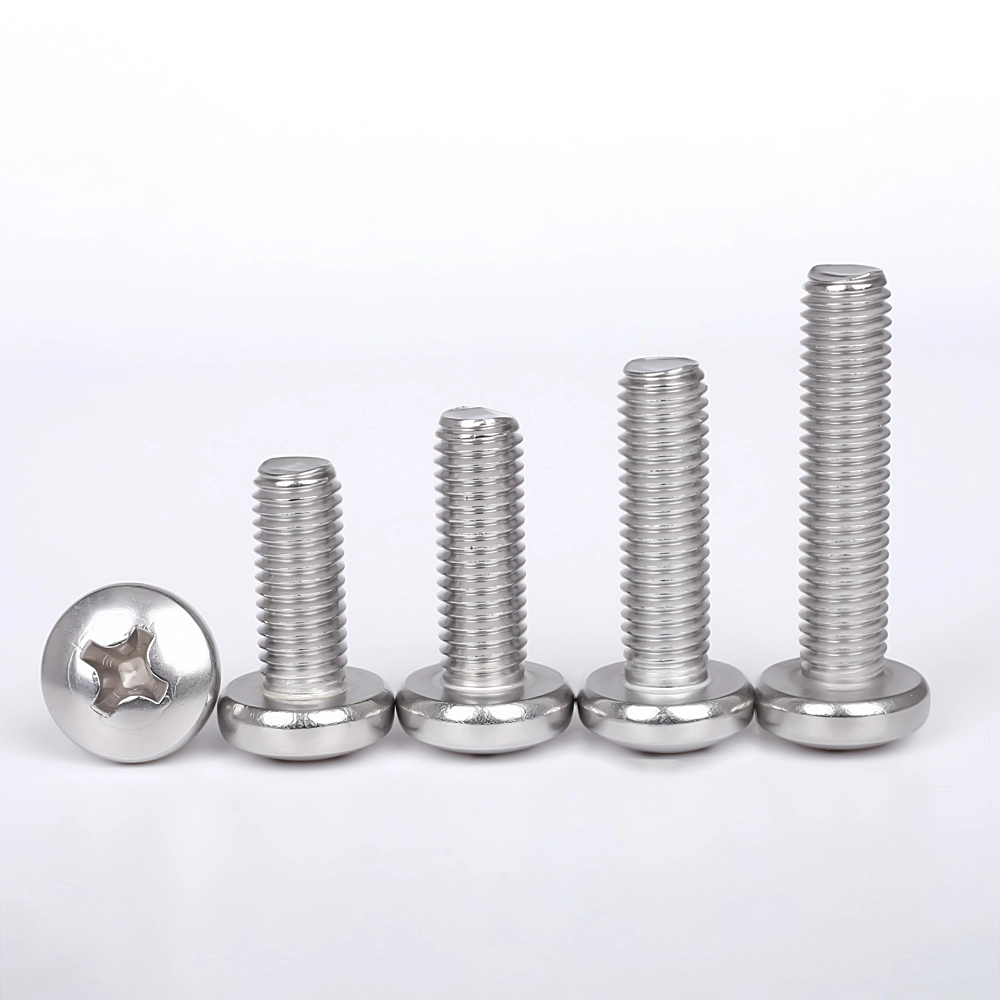
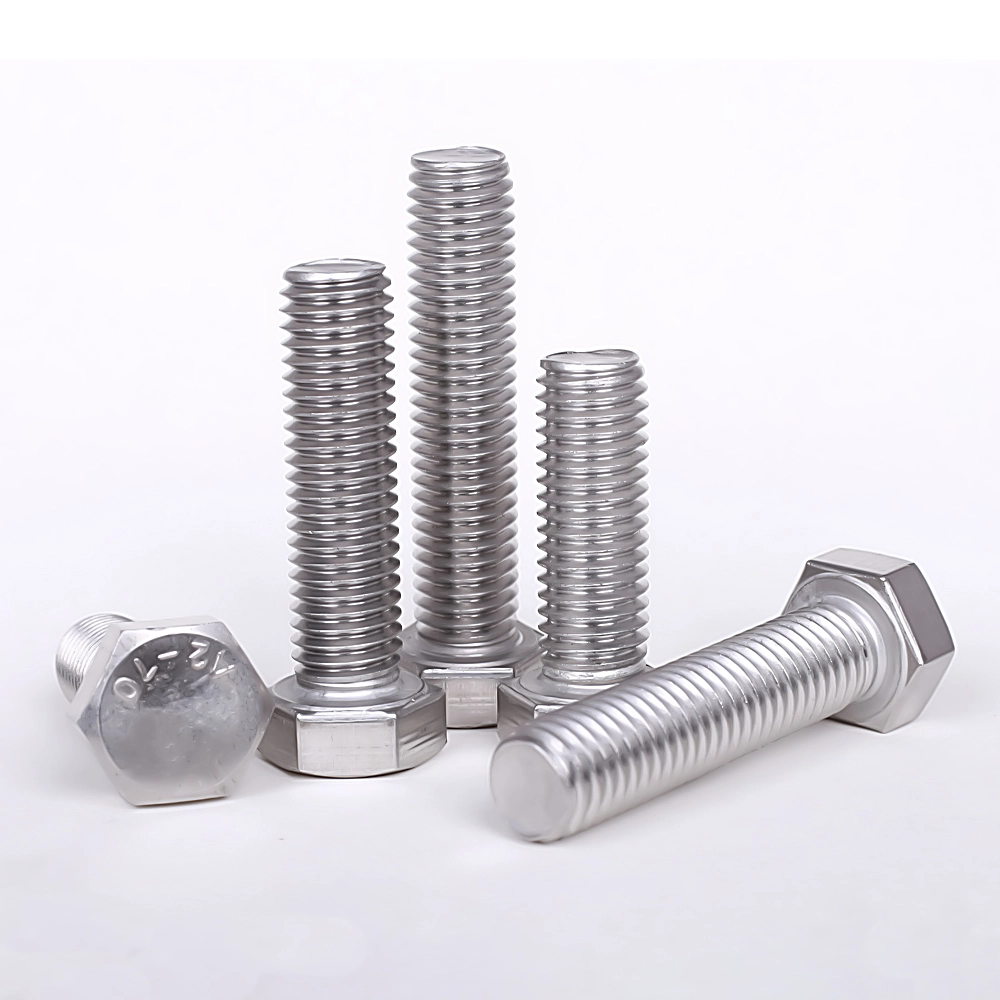
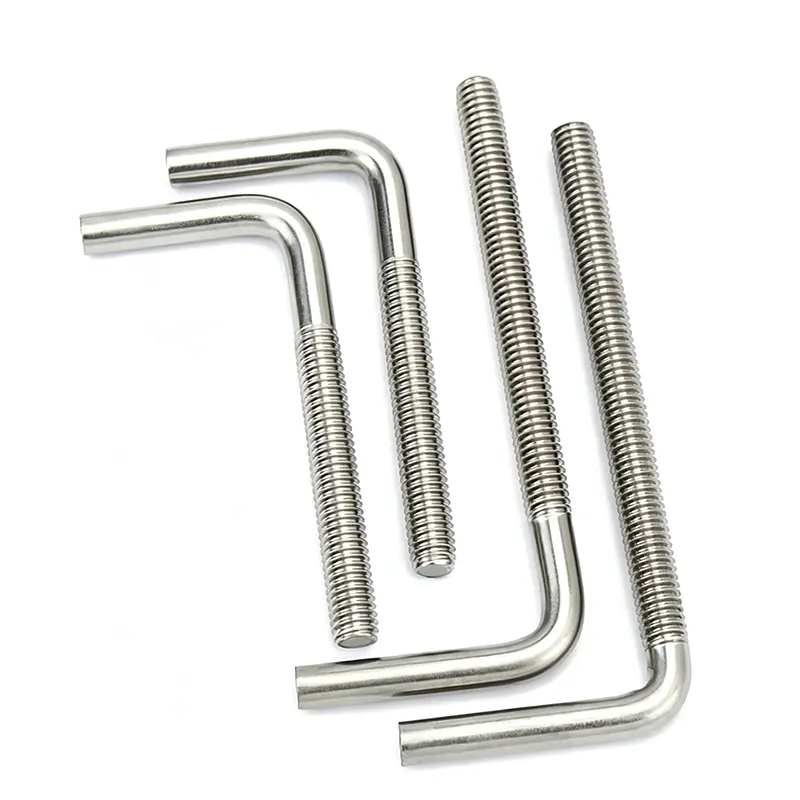
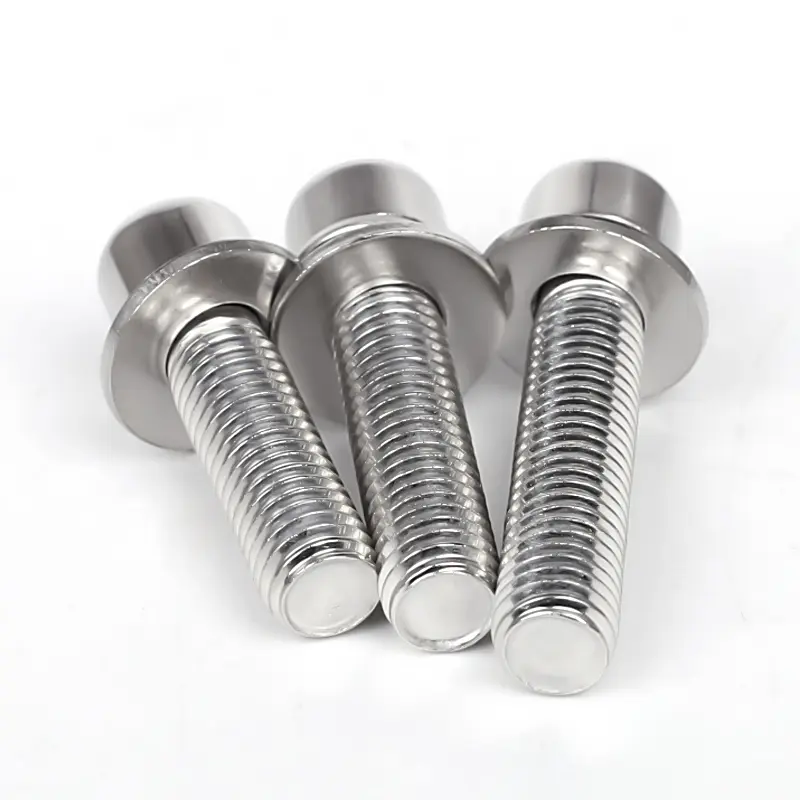
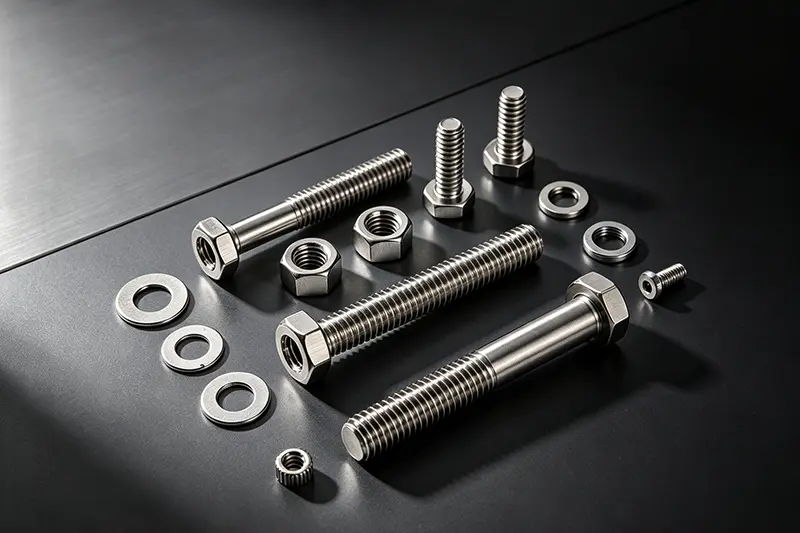
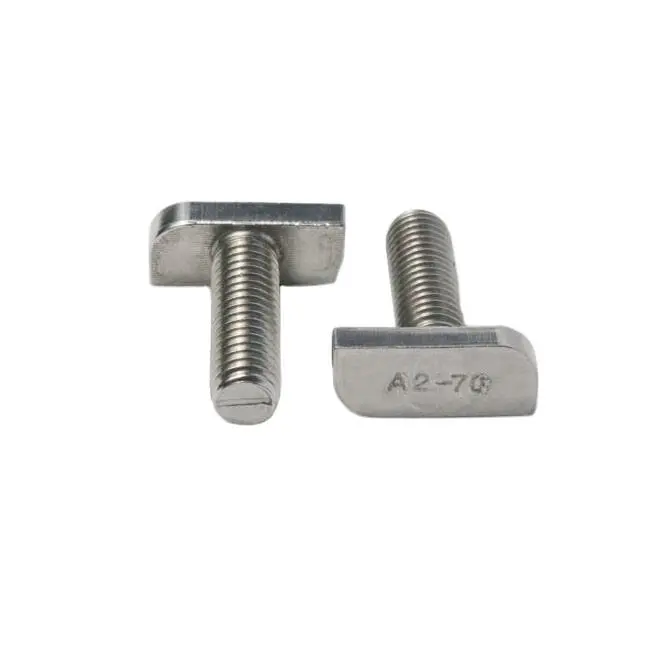
Boulonssont classés en boulons ordinaires en acier au carbone, boulons à haute résistance (grades 8.8, 10.9 et 12.9) et boulons en acier inoxydable. Bien que les processus de fabrication de base soient largement similaires, les boulons à haute résistance nécessitent une étape de traitement thermique supplémentaire, tandis que les boulons en acier inoxydable subissent un décapage et une passivation. 

I. Inspection des matières premières entrantes

Matières premières : Fil machine (acier enroulé) ; Les qualités de matériaux incluent l'acier inoxydable Q235, 45#, 40Cr, 35CrMo et 304/316.

Inspection visuelle : vérifiez s'il y a des fissures, de la rouille ou un délaminage de la surface.

Tests physicochimiques : analyse spectrale des matériaux, résistance à la traction et dureté.

Vérification dimensionnelle : assurez-vous que le diamètre du fil répond aux spécifications de l'ébauche de boulon.


II. Tréfilage (étirage à froid)

Le diamètre initial du fil machine est surdimensionné et doit être étiré jusqu'au diamètre du flan standard.

Décapage : Immersion dans l’acide chlorhydrique pour éliminer le tartre et la rouille en surface.

Neutralisation, rinçage à l'eau et phosphatation : Formation d'un film de phosphate lubrifiant en surface.

Saponification : Application de poudre lubrifiante pour réduire l'usure des matrices de frappe à froid.

Étirage à froid : plusieurs passes d'étirage pour réduire le diamètre du fil à la taille de traitement cible.

Bobinage : le fil est enroulé en bobines, prêt à être frappé à froid.


III. Frappe à froid (processus principal : formation de la tête de boulon et de l'ébauche de tige en une seule opération)

Utilise une machine de frappe à froid multiposte ; le formage s'effectue par extrusion à température ambiante (pas de chauffage).

Alimentation et coupe : le fil métallique est coupé à la longueur totale requise du boulon.

Premier poinçon (pré-en-tête) : extrusion initiale pour former la forme de la tête.

Deuxième poinçon (titre final) : forme la tête hexagonale, la tête ronde ou la tête panoramique ; réduit simultanément le diamètre de la tige et forme le chanfrein.

Éjection : produit une ébauche de boulon à tige lisse (non filetée).

Contrôle des défauts : Vérifie les fissures dans les têtes, les têtes décentrées, les longueurs de tige incohérentes et les bavures.


IV. Roulage de filetage (traitement du filetage)

Se distingue par le roulage de filetage (pour les boulons de haute précision et à haute résistance) par rapport au roulage de filetage à matrice plate (pour les boulons standard).

Chargement, positionnement et serrage des flans.

Deux filières de filetage tournent l'une contre l'autre pour extruder des filetages externes standard sur la tige.

Inspection de la jauge de filetage (Go/No-Go) : garantit la précision de l'ajustement du filetage.

Ébavurage : Élimination des bavures sur les bords du filetage.


V. Traitement thermique (requis uniquement pour les produits à haute résistanceboulons, Grade 4.8 et supérieur ; en option pour les boulons standard de qualité 4.8)

Objectif : Améliorer la résistance, la dureté et la ténacité, en atteignant... 8,8/10,9/12,9 niveaux de résistance

1. Trempe

Chauffage dans un four à bande grillagée à 800–900°C, suivi d'un refroidissement rapide de l'huile pour augmenter la dureté.

2. Trempe

Réchauffé et maintenu à température moyenne pour soulager les contraintes de trempe internes et prévenir la rupture fragile.

3. Refroidissement et décharge

Inspection après traitement thermique de la dureté et de la microstructure ; les pièces non conformes sont retravaillées.


VI. Traitement de surface (protection contre la corrosion/rouille ; processus sélectionné en fonction des exigences)

1. Électro-galvanisation (boulons standards)

Dégraissage → Décapage → Activation → Zingage → Passivation (Bleu-blanc, irisé, noir) → Scellement

Avantages : Faible coût ; Inconvénients : Susceptible à la fragilisation par l'hydrogène à haute température ; l'électrogalvanisation est interdite pour les boulons haute résistance 10,9/12,9.

2. Galvanisation à chaud (industrie électrique et boulons extérieurs robustes)

Décapage et fluxage → Trempage de zinc à haute température ; revêtement épais, excellente résistance à la corrosion ; les threads nécessitent un nettoyage post-traitement.

3. Dacromet / Geomet (pour boulons à haute résistance)

Pas de fragilisation par l'hydrogène ; résistance supérieure à la rouille par rapport à la galvanisation ; résistant au brouillard salin; choix grand public pour les nouvelles énergies et les composants automobiles à haute résistance.

4. Noircissement/bleuissement (boulons intérieurs à faible coût)

Oxydation alcaline ; protection contre la rouille à court terme uniquement ; pas de couche de revêtement.

5. Spécifique à l’acier inoxydable : décapage et passivation

Élimine le tartre/les oxydes de traitement ; améliore la résistance à la rouille de l'acier inoxydable.


VII. Inspection complète et tri

Contrôle visuel (100%) : Fissures, bosses, bavures, écaillage du revêtement.

Contrôle dimensionnel : longueur totale, largeur hexagonale sur plats, épaisseur, diamètre extérieur du filetage.

Contrôles mécaniques ponctuels : résistance à la traction, limite d'élasticité, dureté, tests de couple.

Machine de tri optique : Tri automatique pour éliminer les pièces défectueuses.

VIII. Cuisson à l'hydrogène (obligatoire pour les boulons galvanisés à haute résistance)

Cuit au four à 200-230°C pendant 2 à 4 heures dans les 24 heures suivant le placage pour éliminer la fragilisation par l'hydrogène et prévenir la fracture induite par la contrainte.


IX. Emballage et entreposage

Emballé par spécification et qualité ; étiqueté (spécification, résistance, matériau, numéro de lot). Emballage résistant à l'humidité ; entreposage et expédition.


Actualités connexes
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité