Langue
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Les perturbations de l'assemblage automatisé peuvent-elles provenir des variations des lots de vis à métaux à empreinte cruciforme à tête cylindrique GB818 ?
2026-09-11
Les acheteurs OEM de produits électroniques et les distributeurs de fixations industrielles valident souvent la qualité des vis mécaniques par une inspection manuelle d'échantillons. Les échantillons de prototypes triés sur le volet passent avec succès les contrôles dimensionnels et les tests manuels avec des tournevis. De multiples écarts subtils au niveau des lots restent invisibles lors de l'échantillonnage manuel, n'apparaissant que lorsque les pièces entrent dans les lignes d'assemblage automatisées à grande vitesse, déclenchant des arrêts de ligne imprévus et des dépenses de reprise supplémentaires.
Quatre écarts liés à la chaîne de montage rarement mis en évidence sur les fiches techniques standard :
- Dérive du profil de l'empreinte transversale provoquant une sortie intermittente de l'embout d'entraînement sous le couple de production
- Usure des outils de filetage générant un ajustement de filetage incohérent sur les grands lots de production
- Valeurs de friction décalées par dispersion d'épaisseur de revêtement de surface pour les stations à couple contrôlé
- Numéros thermiques de matières premières découplés rendant les certificats de prototype invalides pour les lots expédiés
Cohérence de la géométrie des empreintes croisées pour une conduite automatique à grande vitesse
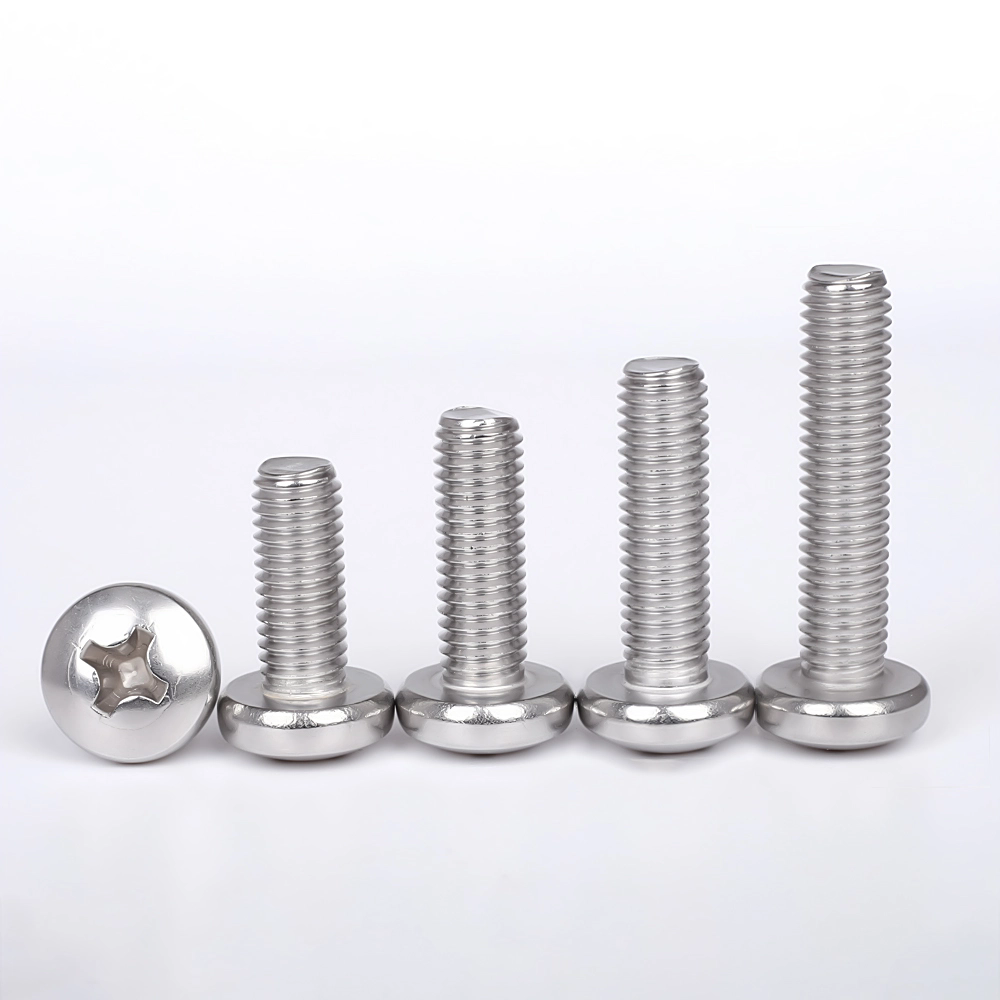
Les tests manuels sur échantillons tolèrent des imperfections mineures de forme en croix. Les outils d'assemblage robotisés appliquent des profils couple-temps fixes ; La petite dérive dimensionnelle de l'évidement modifie la surface de contact du foret. Même les vis qui passent l'inspection visuelle statique produisent des déformations fréquentes, une usure des embouts et des assemblages rejetés sur les lignes de production.
- Balayage périodique du profil optique de la géométrie des empreintes croisées à chaque campagne de production
- Tests de cycle de couple d'assemblage automatique simulés à l'aide de types d'embouts de vissage spécifiés par le client
Wanluo Hardware effectue des contrôles ponctuels des profils de niche au-delà de la simple apparence visuelle, en filtrant les lots sujets au risque de sortie d'assemblage robotisé avant l'emballage pour les commandes d'exportation.
Stabilité du filetage lors de la progression de l'usure des outils de production en série
Les vis prototypes sont fabriquées avec de toutes nouvelles matrices de filetage. Après des millions de cycles de pièces, les surfaces des matrices se dégradent progressivement. Les dimensions individuelles des vis peuvent toujours se situer dans les bandes de tolérance du dessin, mais les changements cumulatifs de profil créent un comportement d'engagement du filetage fluctuant.
Une déviation aussi subtile ne montre rien lors des essais manuels avec une seule vis, mais entraîne des filetages croisés sporadiques ou un accouplement rigide lors de l'alimentation continue dans les trous taraudés du boîtier sur les montages automatisés.
- Mettre en œuvre des seuils de déclenchement du volume de production pour le reconditionnement des filières
- Échantillonnage de jauge GO‑NO‑GO combiné à une vérification partielle du profil de filetage par équipe
Diffusion de l’épaisseur du revêtement modifiant les performances couple-tension
De nombreux acheteurs spécifient uniquement le type de revêtement sans définir la variation d'épaisseur autorisée. Les irrégularités de la couche de zinc ou de passivation modifient le coefficient de frottement de la surface. Sur les stations d'assemblage verrouillées par couple, un couple programmé identique produit une force de serrage réelle très différente.
Certains lots finissent par être sous-serrés et sujets au desserrage dû aux vibrations en service ; d'autres génèrent un risque de dénudage du filetage lors du serrage robotisé, même si chaque vis semble visuellement uniforme.
- Mesure multipoint de l'épaisseur du revêtement couvrant les fonds de filetage et les zones de transition tête-tige
- Validation sur banc couple-tension représentant les paramètres du poste d'assemblage en production réelle
Traçabilité des lots thermiques de matières premières séparant les échantillons de preuves des marchandises en vrac
Les rapports d'essais de matériaux génériques provenant de lots de prototypes ne peuvent pas représenter des expéditions produites en série pour les audits industriels OEM. Certains fournisseurs de fixations réutilisent d’anciens documents MTR de lots d’échantillons pour des cycles de production ultérieurs sans faire de références croisées aux numéros de chaleur réels de l’acier.
Pour les projets d'électronique et d'appareils soumis à des règles de traçabilité des composants, cette inadéquation de la documentation peut bloquer l'acceptation de l'assurance qualité des marchandises entrantes, indépendamment des performances mécaniques des vis physiques.
- Lier les codes de lots de produits finis directement aux numéros de lots thermiques d'aciérie correspondants
- Émettre des rapports sur les matériaux en anglais spécifiques au projet au lieu de diffuser des certificats de prototypes non datés
Liste de contrôle condensée des clauses techniques pour l’approvisionnement en fixations ciblant les lignes automatisées
- Ajoutez une géométrie d'empreinte croisée et des exigences de cycle de couple robotique simulées dans les spécifications du bon de commande
- Définir des déclencheurs de maintenance de threads et des règles d'échantillonnage de vérification de threads en mode mixte
- Spécifier la plage d'épaisseur de revêtement autorisée ainsi que la validation de tension de couple pour les stations d'assemblage à couple contrôlé
- Appliquer la documentation liée aux lots thermiques ; refuser la réutilisation de rapports de matériaux d’échantillons de prototypes autonomes
Actualités connexes
- Qu'est-ce qui fait du boulon en T en acier inoxydable un choix fiable pour la fixation moderne ?
- Comment une vis combinée à six pans creux améliore-t-elle les performances de fixation ?
- Quelles erreurs d’approvisionnement provoquent l’échec du projet de câbles métalliques en acier inoxydable ?
- Les échantillons de surface parfaite masquent-ils les risques liés au projet sur le terrain des boulons d’expansion à capuchon conique ?
- Qu'est-ce qui rend un boulon d'ancrage pour béton à bride hexagonale fiable pour la construction robuste ?